










وقتی OEE را اندازه میگیرید اما نمیدانید افت آن از کجا میآید، عدد شاخص بهتنهایی کمکی به تصمیمگیری نمیکند. مسئله اصلی این است که بفهمید کاهش بهرهوری از توقفات، سرعت پایین یا ضایعات کیفی ایجاد شده است. اگر این سه بخش را جدا نکنید، بهجای حل مسئله، فقط یک عدد را گزارش میکنید. در تحلیل توقفات و تلفات OEE باید مسیر از «عدد نهایی» به «علت عملیاتی» برگردد؛ یعنی مشخص شود کدام تجهیز، کدام شیفت و کدام نوع اتلاف بیشترین اثر را داشته است.
در این مقاله، بهصورت کاربردی میبینید چطور تلفات OEE را دستهبندی کنید، از درخت تلفات OEE برای ریشهیابی استفاده کنید و در نهایت به اقدام بهبود برسید. هدف این نیست که فقط OEE را بهتر بفهمید؛ هدف این است که بدانید برای بالا بردن آن، دقیقاً باید کجا را اصلاح کنید.
OEE چه چیزی را نشان میدهد و چرا تحلیل آن مهم است؟
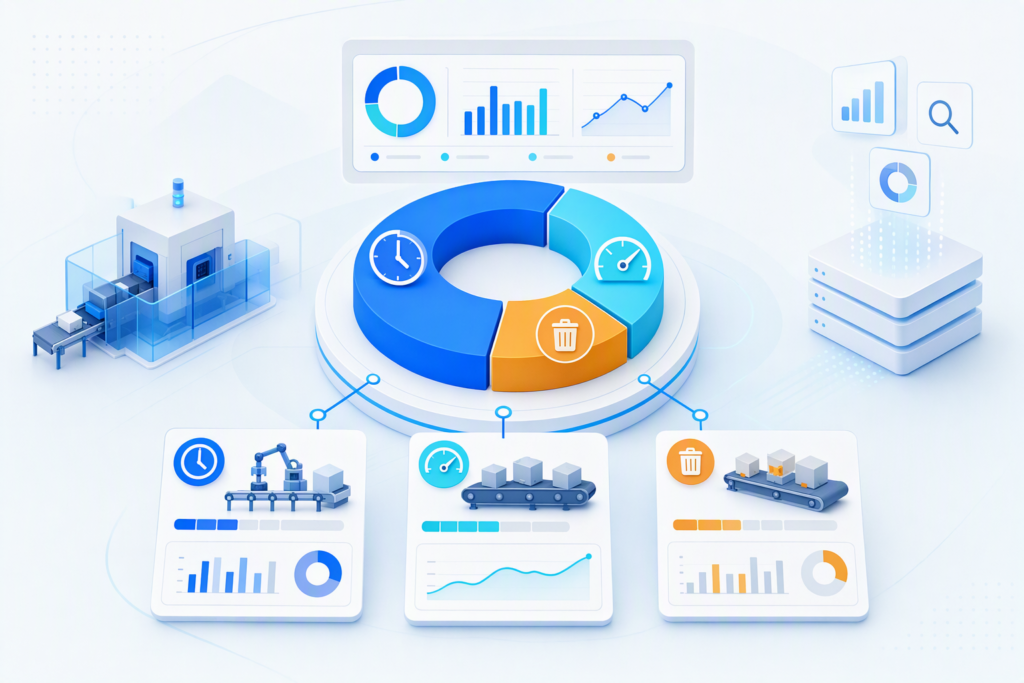
OEE یا اثربخشی کلی تجهیز، یک شاخص ترکیبی است که معمولاً از سه بخش تشکیل میشود: دسترسپذیری، عملکرد و کیفیت. این سه بخش کمک میکنند بفهمیم یک تجهیز در زمان برنامهریزیشده، چقدر واقعاً تولید مفید داشته است. اما خود عدد OEE فقط «نتیجه» را نشان میدهد، نه «علت» را.
برای مثال، ممکن است OEE پایین باشد چون دستگاه زیاد متوقف میشود. در کارخانهای دیگر، همان افت ممکن است از کاهش سرعت خط یا افزایش ضایعات ناشی شود. اگر این تفاوت دیده نشود، اقدام اصلاحی هم اشتباه انتخاب میشود؛ مثلاً بهجای رسیدگی به تنظیمات و خرابیها، روی کیفیت تمرکز میکنید یا برعکس.
درخت تلفات OEE چیست و چطور از آن استفاده کنیم؟
درخت تلفات OEE روشی برای شکستن افت بهرهوری به اجزای قابلمدیریت است. در این نگاه، هر افت بزرگ به چند لایه کوچکتر تقسیم میشود تا مشخص شود اتلاف دقیقاً در کدام نقطه رخ داده است. این روش بهجای یک گزارش کلی، یک نقشه علتمحور میدهد.
ساختار ساده این درخت معمولاً از این مسیر میگذرد:
- افت OEE
- افت دسترسپذیری، عملکرد یا کیفیت
- زیرشاخههای هر بخش، مثل توقف برنامهریزینشده، تنظیمات، توقف کوتاه، کاهش سرعت یا ضایعات
- علتهای عملیاتی، مثل خرابی، کمبود مواد، خطای اپراتور، تنظیم نادرست یا فرسودگی ابزار
مزیت این روش در این است که بحث را از «چرا OEE پایین است؟» به «کدام نوع اتلاف بیشترین سهم را دارد؟» منتقل میکند. همین تغییر زاویه، تصمیمگیری را دقیقتر میکند.
نمونه ساده از منطق درخت تلفات
فرض کنید OEE یک خط پایین آمده است. اگر بررسی نشان دهد بخش دسترسپذیری ضعیف شده، باید توقفات را جدا کنید: خرابی، تنظیم، تعویض قالب، کمبود مواد یا انتظار برای سرویس. اگر مشکل در عملکرد باشد، سراغ سرعت واقعی خط، توقفهای کوتاه و نوسان تولید میروید. اگر کیفیت افت کرده باشد، باید ضایعات، دوبارهکاری و محصولات شروع شیفت را بررسی کنید.
این تفکیک ساده، پایه تحلیل درست است. بدون آن، همه چیز در یک عدد کلی گم میشود.
طبقهبندی توقفات: از توقف واقعی تا توقفهای پنهان
یکی از خطاهای رایج در تحلیل OEE این است که همه توقفها را یکسان میبینند. در عمل، توقفها چند نوع دارند و هر کدام رفتار متفاوتی دارند. برای تحلیل درست، باید توقفات را دستهبندی کنید.
1) توقفات برنامهریزینشده
این توقفها معمولاً به خرابی تجهیز، نقص مکانیکی، مشکل برق، ایراد کنترلی یا ازکارافتادن یک جزء مربوطاند. این نوع توقفها معمولاً بیشترین حساسیت را دارند، چون مستقیم تولید را میخوابانند و اغلب قابلپیشبینی کامل نیستند.
2) توقفات برنامهریزیشده
تعویض قالب، سرویس دورهای، تنظیمات، تمیزکاری یا آمادهسازی خط در این گروه قرار میگیرند. این توقفها ذاتاً همیشه منفی نیستند، اما اگر زمان آنها زیاد شود یا بهخوبی مدیریت نشوند، سهم قابلتوجهی از افت دسترسپذیری را میسازند.
3) توقفهای کوتاه و مکرر
این دسته گاهی از دید گزارشهای روزانه پنهان میماند، چون هر بار فقط چند ثانیه یا چند دقیقه طول میکشد. اما تکرار زیاد آنها میتواند اثر بزرگی روی عملکرد بگذارد. گیرکردنهای کوتاه، تنظیم مجدد، انتظار برای قطعه یا رفع خطای لحظهای معمولاً در این گروه دیده میشوند.
4) توقفهای ناشی از عوامل بیرونی
گاهی مشکل از خود تجهیز نیست؛ کمبود مواد، تأخیر در تأمین، نبود اپراتور، ناهماهنگی بین ایستگاهها یا آماده نبودن زیرساخت باعث توقف میشود. اگر این موارد جدا ثبت نشوند، تحلیل شما بهاشتباه روی خود ماشین متمرکز میشود.
برای همین، در تحلیل توقفات و تلفات OEE باید هر توقف با یک کد یا دلیل مشخص ثبت شود. ثبت مبهمی مثل «ایراد خط» یا «توقف تولید» برای تصمیمگیری کافی نیست.
تلفات کیفی و سرعتی را چگونه از هم جدا کنیم؟
بخش مهمی از افت OEE نه از توقف کامل، بلکه از کیفیت پایین و سرعت کمتر از استاندارد میآید. این دو نوع تلفات گاهی نادیده گرفته میشوند، چون خط هنوز در حال کار است و توقف کامل دیده نمیشود.
تلفات کیفی
تلفات کیفی یعنی بخشی از تولید، سالم و قابلقبول نیست. این موضوع میتواند به ضایعات، دوبارهکاری یا محصولات معیوب در شروع تولید مربوط باشد. اگر ضایعات زیاد شود، حتی با وجود تولید ظاهراً پیوسته، خروجی مفید کاهش پیدا میکند.
در تحلیل کیفی، فقط تعداد ضایعات کافی نیست؛ باید مشخص شود ضایعات در کدام مرحله رخ میدهند، چه زمانی بیشتر میشوند و به کدام تنظیم، ماده اولیه یا شرایط عملیاتی مرتبطاند.
تلفات سرعتی
تلفات سرعتی زمانی رخ میدهد که خط با سرعتی کمتر از سرعت هدف کار میکند. این افت ممکن است بهدلیل فرسودگی، تنظیم نادرست، محدودیت مواد، مهارت اپراتور یا ناپایداری فرایند باشد. چون دستگاه هنوز کار میکند، این نوع اتلاف اغلب دیر تشخیص داده میشود.
اگر فقط تعداد قطعه تولیدشده را ببینید، ممکن است متوجه نشوید که خط با سرعت پایینتری نسبت به ظرفیت واقعی کار کرده است. به همین دلیل، تحلیل عملکرد باید با داده سرعت واقعی و سرعت استاندارد همراه باشد.
چه دادههایی برای تحلیل درست لازم است؟
تحلیل OEE بدون داده دقیق، بیشتر شبیه حدس است تا تحلیل. برای اینکه بتوانید تلفات را درست بشکنید، باید دادهها را در سطح قابلاستفاده جمع کنید. این دادهها معمولاً شامل زمان شروع و پایان توقف، دلیل توقف، تعداد قطعات تولیدی، قطعات معیوب، سرعت واقعی و برنامه تولید هستند.
اگر این اطلاعات فقط در گزارشهای دستی و پراکنده ثبت شوند، مقایسه و دستهبندی سخت میشود. در چنین شرایطی، یک ساختار ثبت منظم کمک میکند که هر توقف بهدرستی به تجهیز، شیفت، محصول و علت مرتبط شود. در همین نقطه، استفاده از ماژول مدیریت تولید میتواند ثبت دادههای عملیاتی را منظمتر کند و تصویر دقیقتری از توقفها و خروجی خط بدهد.
برای تحلیل بهتر، بهتر است دادهها حداقل در این سطحها قابل تفکیک باشند:
- تجهیز یا خط تولید
- شیفت کاری
- محصول یا سفارش
- نوع توقف یا علت ضایعه
- زمان وقوع و مدت توقف
اشتباهات رایج در تحلیل توقفات و تلفات OEE
بعضی سازمانها OEE را اندازه میگیرند اما از آن تصمیم درست نمیگیرند، چون تحلیل را در سطح کلی نگه میدارند. چند خطای رایج در این مسیر وجود دارد.
ثبت علتهای مبهم
وقتی علت توقف دقیق ثبت نشود، بعداً هیچ الگوی معناداری پیدا نمیشود. عباراتی مثل «مشکل فنی» یا «توقف موقت» برای تحلیل ریشهای کافی نیستند.
مخلوط کردن توقفات با ضایعات
توقف، ضایعه و کاهش سرعت سه مسئله متفاوتاند. اگر همه را در یک سبد بگذارید، نمیفهمید کدام بخش بیشترین اثر را دارد و اقدام اصلاحی هم پراکنده میشود.
تکیه بر میانگینهای کلی
میانگین ماهانه ممکن است یک افت شدید در یک خط یا یک شیفت خاص را پنهان کند. تحلیل باید تا حد امکان به سطح تجهیز، محصول و بازه زمانی کوتاهتر برسد.
نداشتن اقدام بعد از تحلیل
تحلیل OEE اگر به اقدام نرسد، فقط گزارشسازی است. هر علت پرتکرار باید به یک اقدام مشخص وصل شود: نگهداری پیشگیرانه، اصلاح تنظیمات، آموزش اپراتور، بهبود تأمین یا بازبینی فرایند.
از تحلیل به اقدام بهبود برسیم
ارزش واقعی تحلیل زمانی مشخص میشود که به تصمیم اجرایی منجر شود. اگر بیشترین افت از خرابیهاست، باید روی نگهداری و قابلیت اطمینان کار کنید. اگر توقفهای کوتاه زیادند، احتمالاً مسئله در تنظیمات، مواد یا روش کار است. اگر ضایعات بالا هستند، باید کیفیت ورودی، پارامترهای فرایند و کنترل حین تولید را بررسی کنید.
در بسیاری از کارخانهها، همین اولویتبندی ساده بیشترین اثر را دارد: اول سهم بزرگترین اتلاف را پیدا کنید، بعد علتهای پرتکرار آن را بشکنید، و در نهایت برای هر علت یک اقدام مشخص تعریف کنید. این رویکرد از پراکندگی جلوگیری میکند و انرژی تیم را روی مسئله اصلی متمرکز نگه میدارد.
اگر بخواهید این منطق را در کنار جریان مواد و نیازمندیهای تولید ببینید، آشنایی با MRP چیست و چگونه از کمبود و خرید دیرهنگام جلوگیری میکند؟ هم مفید است؛ چون گاهی توقفها فقط از خود تجهیز نمیآیند و کمبود مواد یا تأخیر تأمین هم در آنها نقش دارد. همچنین نگاه تولید ناب: فلسفهای برای خلق ارزش و حذف اتلافها کمک میکند تحلیل OEE را از یک گزارش عددی به یک برنامه حذف اتلاف تبدیل کنید.
نقش نرمافزار در تحلیل دقیقتر تلفات
اگر ثبت توقفها، ضایعات و سرعت بهصورت دستی انجام شود، معمولاً هم دقت پایین میآید و هم تحلیل دیر آماده میشود. در چنین وضعی، مدیر تولید و مدیر نگهداری و تعمیرات بهجای دیدن الگوها، وقت زیادی را صرف جمعکردن داده میکنند. یک سیستم منظم برای ثبت عملیات تولید میتواند این فاصله را کم کند و دادهها را برای تحلیل قابلاعتمادتر کند.
در نرمافزار ERP چارچوب میتوان این نوع اطلاعات را در کنار فرایندهای تولید، انبار و تأمین دید و ارتباط بین توقف، مواد، سفارش و خروجی را بهتر بررسی کرد. این موضوع بهجای گزارشهای جداگانه، یک تصویر یکپارچه از عملکرد تولید میدهد.
جمعبندی
تحلیل توقفات و تلفات OEE یعنی شکستن یک عدد کلی به اجزای قابلاقدام. اگر توقفات را درست طبقهبندی کنید، تلفات کیفی و سرعتی را جدا ببینید و دادهها را با جزئیات کافی ثبت کنید، OEE از یک شاخص گزارشدهی به ابزار تصمیمسازی تبدیل میشود. نتیجه این است که بهجای حدسزدن، میدانید بهرهوری دقیقاً کجا از بین میرود و برای بهبود، از کدام نقطه باید شروع کنید.
اگر میخواهید ثبت توقفها و تحلیل عملکرد تولید را منظمتر کنید، میتوانید قابلیتهای نرمافزار ERP چارچوب را بررسی کنید یا برای آشنایی بیشتر، درخواست دمو بدهید.